

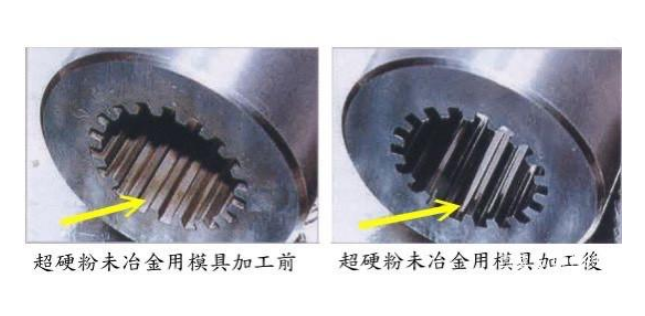
什麽(me)是磨粒流磨削,也稱(chēng)為磨粒流加工(AFM)或擠(jǐ)壓珩磨(extrude honing?),是一種應用(yòng)於(yú)多種行業的精密精加工技術。此過程的一些應用包(bāo)括:
去毛刺(cì)
邊(biān)半徑生成(chéng)
表麵改進(拋光)
熱重鑄層的去除
將複雜的內(nèi)部(bù)形狀拋光至鏡麵光潔度
創建/改進閥門和配件內的氣(qì)體/液(yè)體(tǐ)流動路徑
為什麽使用磨粒流加工?
磨粒流加工(gōng)是20世紀60年代發(fā)展起來的一種對(duì)內表麵進行(háng)平滑和拋光並產生可控半徑的方法。手工拋光(guāng)或去毛刺可能(néng)導致結果不一致或效率低下,並且可能無法在複雜或內表麵上執行。
該工藝還可以優化流動係數或(huò)提高某(mǒu)些零件的高、低(dī)周疲勞強度(dù)。
過程
磨料流加(jiā)工是指在含磨(mó)料、粘彈性化合物或磨料介質的(de)壓力下,通過夾具(jù)在待拋光、去毛刺和半徑區域上來回流動。在典型的雙向流(liú)動過程中,兩個(gè)垂直相對的(de)圓柱體通過工件和工具形成的通道來回擠壓研磨介質。在單向係統(tǒng)中,研磨介質僅(jǐn)向一個方向流動,允許介質(zhì)從零件中流出,以便快速加工、輕鬆清潔或簡單快速更換工具。
這個過程包括(kuò)三個(gè)基本要素:夾(jiá)具、機器和磨料。
固定裝置
夾具的設計是為了提高待加工(gōng)區域內磨料的速度。速度的增加將材料的去除集中(zhōng)在工件(jiàn)的特定區域。夾具可以由廉價的(de)結構級尼龍製成,提供更充分的強度與(yǔ)重量比,並且可以方便地加工成定製配置。高(gāo)產量的(de)夾具由鋼或鋁製(zhì)成,並使用聚氨酯塗層的(de)刀片(piàn)來保(bǎo)護工件不(bú)受磨料劃傷或開槽。根據零件尺寸(cùn)和機器尺寸,夾具可以容納1到50個或更多。
流動磨床具有多種功能。首(shǒu)先,它必須能夠在規定的壓力(PSI/MPa)或流量(立方英寸/秒/升/分鍾)下泵送研磨介質。其次,它必須能夠夾持和密封夾具之間的上下介質缸,在雙(shuāng)向流動係統(tǒng)。這兩種功能通常都(dōu)由液壓缸(gāng)完成。
研磨介質通過推動下介質活塞從預(yù)加載的下介質缸中泵出,然後流過夾(jiá)緊(jǐn)夾具,最(zuì)後向上進(jìn)入上介質缸。當下介質活塞完全前(qián)進時,流(liú)動反(fǎn)向;上(shàng)介質活塞前進,使(shǐ)介(jiè)質通過夾具返回下缸。此流動循環代表一個序列,重複此循環,直到達到預設的總介質位移值(立方英寸/升)。
大多數生產(chǎn)的AFM機器還包括一個介質冷卻器,用於去除由研磨作用產生的熱量,以及一(yī)個夾具運輸裝置,例如穿梭機或轉台,用於將夾具從裝載/卸載站索引到介質氣缸之間的(de)處理位置。自動介質貯存器(qì)可用於用研磨介質預填充內部體積較(jiào)大的夾具,並確保有足夠的介質使機器(qì)始終在其全排量活塞行程下運行(以避(bì)免“短(duǎn)循環”)。
查看我們緊湊型(xíng)生產線和大容量生產線的規格/說明表。
研磨介質係統
磨料流磨削中使用的磨料介質提供了實際的材料去除:拋光、去毛刺和邊緣(yuán)半徑。基質是一種粘彈性半固體,其粘度範圍從堅(jiān)硬的膩子狀材料到柔軟的、幾乎像油脂的稠度不等。在Winbro Flow Grinding,我們根據客戶的特(tè)殊(shū)研磨需求定製這種材料。請在(zài)我們的研磨介質係統頁麵中閱讀有關此定製解決方案的更多信息。
定製(zhì)解決方案
我們可以與您合作,生產出符合您需要(yào)的受控製造解決方案,無論是用於磨(mó)料流加工還是電化學去毛刺。有關這些解決方案(àn)的更多信息(xī),請訪問我們的部件處理(lǐ)/合同完成服務頁麵。
研磨介質係(xì)統
磨粒流磨削(也稱為磨粒流加(jiā)工-AFM)中使用的(de)磨料介質提供實際的(de)材料去除(chú):拋光(guāng)、去毛刺和邊(biān)緣半徑。每種介質配方由聚合(hé)物、可流動載體組成,其中混合了一種或多種粒度的磨料顆粒。載體(tǐ)或介質(zhì)基是一種粘彈性半固體,其粘度範圍從堅硬的膩子狀材料到柔軟的、幾(jǐ)乎像油脂的稠度(dù)不等。介(jiè)質基部的彈性特性支持磨粒流過表麵或通過內部通道,以通過純(chún)研(yán)磨作用細化表麵和邊緣。媒體基地本身由高彈(dàn)性(xìng)的(de)硼矽氧烷“彈跳膩(nì)子”聚合(hé)物與油基潤滑劑混合,以增加流動性。聚(jù)合物含量高的載體將(jiāng)是堅硬的,可用於拋光或半徑(jìng)大的(de)特征;潤滑劑含(hán)量高的載體將是(shì)柔軟的(de),很(hěn)容易通過小通道或長通道(dào)。
盡管任何類型的自由磨(mó)料顆粒(lì)都可以混合到載體中,但最常用的磨料是碳化矽和氧化鋁。它們在高性能(néng)和中等成本之間提供了良(liáng)好的平衡(héng)。通常,所用磨料的(de)尺寸從粗的20目磨料(平均(jun1)粒徑~0.9mm)到非常細的600目磨(mó)料(平均粒徑~0.9mm)。研磨介質將(jiāng)包含約25%至約67%的磨粒(按重量(liàng)計)。
配方代碼
Winbro流動磨削磨料介質的配方代碼描述了基體的聚合物(wù)含量和(hé)介質的磨料含量。通過(guò)理解公式代碼,用戶可以確定(dìng)該介質的特性,從而智能地選擇要(yào)用於給定操作的介質。例如:
WB57-20S(30)-36S(35)
該研磨介質中的載體含(hán)有57%的聚合物(wù),且相對較硬。磨料含量為混合物:30%(按重量(liàng)計(jì))20目碳化矽磨料(liào)加(jiā)35%(按重(chóng)量計)36目(mù)碳化(huà)矽磨料(總共65%磨料(liào)顆粒/35%介質基)。這將是一個沉重和侵略性的媒體,這將適合拋光大型鑄造工業閉式(shì)泵葉輪內部通道。
WB35-80(50)
這種研(yán)磨介質中(zhōng)的載體隻有35%的(de)重量(liàng)聚合物,因此它比前麵的例子更柔軟(ruǎn),更(gèng)易流動。磨料(liào)粒度(dù)單一,為80目較(jiào)細的碳化矽,磨料含量為(wéi)50%(按重量計)。該介質用於去除流體控製部(bù)件或電樞中相對較小(xiǎo)直徑(2-3 mm)的孔的毛刺。
WB30-320S(30)
本例中(zhōng)的載體更易流動,其聚合物重量(liàng)僅為30%。為了進一步提高(gāo)流動性,磨料含量也降(jiàng)低到隻有30%的(de)重量。由於它的低粘度和細磨粒尺寸,這種介質將流經非常小的直徑孔(0.4毫米),如重新拋光纖維擠出模具。
變化
磨料類型:磨料粒度後麵的後綴“S”表示它是碳化矽,最常用的磨料。“A”表示氧化(huà)鋁,“B”表示碳化硼,“D”表示金剛(gāng)石粉末(用於拋光碳化鎢模具)。
媒體(tǐ)基礎:所有Winbro研磨媒體(tǐ)配方代碼(mǎ)以(yǐ)字母“WB”開頭。我們的標準媒體基地,然(rán)後包含(hán)一個2位數的數字,描述百分比的聚合物載體。2位數字後麵的字母“A”表示該介質中的潤滑劑已優化用於拋光(guāng)。也(yě)就是說,這種介質提供了一個(gè)更明亮更(gèng)有光澤的表(biǎo)麵外觀,特別是(shì)在不鏽鋼部件上,介質的侵蝕性略有下降。例如:WB46A-120S(60)。2位數(shù)字後麵的字母“S”表示該介質(zhì)中的潤滑劑已針對半(bàn)徑邊(biān)緣進行了(le)優(yōu)化。對於這些“S”介質配方,與我們(men)的標準介質(zhì)基礎相比,通過孔或通道移除的材料量顯著減少,而邊緣半(bàn)徑的大小(xiǎo)不受影響。例如:WB40S-24S(62)
應用領域:適用於航空航天、軍(jun1)工、兵器工業、模具、汽車、醫療、紡織、電子等行(háng)業的金屬、鎢鋼、硬質合金、陶瓷等材料工件內表(biǎo)麵拋光/去毛刺/倒角等。有效提(tí)升產(chǎn)品光潔度、耐磨度、疲勞度等質(zhì)量。
