

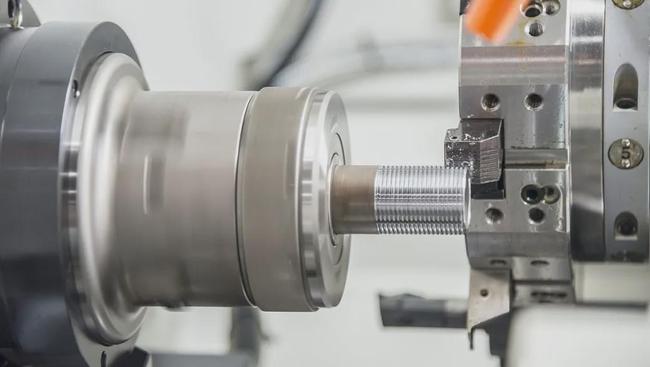
看(kàn)一台機床水平的高低(dī),要看它的重複定位精(jīng)度,一台機床的重複定位(wèi)精度如果能達(dá)到(dào)0.005mm(ISO標準統計法),就是一台高精度機床,在0.005mm(ISO標(biāo)準.、統計法)以下,就是超高(gāo)精度機床,高精度的機(jī)床,要有最好的軸承、絲杠。
談到數控(kòng)機床的“精度”時,務必要弄清標準、指標的定義及計算方法。
日本機床生產商標定“精度”時,通常采用JISB6201或JISB6336或JISB6338標(biāo)準。JISB6201一般用於通用機(jī)床(chuáng)和普通數控機床,
JISB6336一般用(yòng)於加工(gōng)中心(xīn),JISB6338則一般用於立式加工中心。上述三種標準(zhǔn)在定義位置精度時基本相同,
文(wén)中(zhōng)僅以JIS B6336作為例子,因為一方麵該標準(zhǔn)較新,另一方麵相對於(yú)其它兩種標準來說,它要稍稍精(jīng)確一些(xiē)。
歐洲機(jī)床生產商,特別是(shì)德國廠家,一(yī)般采用VDI/DGQ3441標準。
美國機床生(shēng)產商通常采用(yòng)NMTBA(National Machine Tool Builder's Assn)標準(該標(biāo)準源於美國機床(chuáng)製造協會的一項研究,
頒布(bù)於1968年,後(hòu)經修改)。
上麵所提(tí)到的這些(xiē)標準,都與ISO標準相關聯(lián)。
加工中心加工典型件的尺寸精度和形位精度為例對比國內外的水平,國內(nèi)大致為0.008~0.010mm,
而國際先進(jìn)水(shuǐ)平為0.002~0.003mm.
我國機床製造業的發展(zhǎn)雖有起伏,但對數(shù)控技術和數控機床一直給予較(jiào)大的關注,已具(jù)有較強(qiáng)的市場競爭力。
但在中、高檔數控機床方麵,與國外一些先進產(chǎn)品與技術發展,仍存在較大差距,大部(bù)分處於技術(shù)跟蹤階段.
超精密(mì)加工目前是指尺寸和位置精度為0.01~0.3μm,形狀和輪廓精度為0.003~0.1μm,表麵粗糙度鋼件Ra≤0.05μm、
銅件Ra≤0.01μm。國內研製的超精密數控車床、數控銑床已投(tóu)入生(shēng)產使用。當前在品種上需發展超精密(mì)磨床和(hé)超精密複合加工機床,
同(tóng)時要(yào)進一步提升超精密主軸(zhóu)單(dān)元、超精密導(dǎo)軌(guǐ)副單元、超精密平穩驅動係統、超精密輪廓控(kòng)製技術及納米級分辨率數控係統(tǒng)的性能並加快其工程化。
超精密機床主要(yào)用於解(jiě)決國(guó)內高新技術和國防關鍵產品的超精密加工,雖然需求量不很(hěn)大,但它是一項受國外技(jì)術封鎖的敏感技術。
另一方麵,超精密加工技術的深化研究(jiū),它的成果的下延將有助於需要量(liàng)大的加工精度在亞(yà)微米級的高精密機床(chuáng)的研(yán)發和產業化。
