

淺談:鋁(lǚ)型材傳統(tǒng)加工與CNC加工的(de)企業如何生(shēng)產
工(gōng)藝不對(duì),努力白(bái)廢(fèi);
你想賺更多錢(qián)麽(me)?你想把成本控製到更低麽?
我們不定期隨便聊聊工藝,隻聊關於鋁材的一些工藝實(shí)現過程(chéng);
產品狀態:擠出鋁,板材,壓鑄鋁;
涉及到的工藝主要是機加工、衝壓、FSW等;
說到鋁(lǚ)型材CNC加工,它仍然不同於傳統的加工,今天我們來看看鋁型材CNC加工與傳統加工的區別
CNC加工是由編程控製的自(zì)動機床.程序(xù)控製(zhì)係統可以對程序進行邏輯處理和(hé)控(kòng)製.該程序可由計算機解碼(mǎ).根據設(shè)計動作,坯料可(kě)以用刀具切割成半成(chéng)品.數控加工中心加(jiā)工的(de)產品精度可達0.01mm.不僅(jǐn)精度高,而且可(kě)以隨意編程去除不必要的零件,如鑽孔、攻絲(sī)、銑(xǐ)削、切割等.
鋁(lǚ)型材傳統加工與CNC加工存在哪些區別?
鋁型材傳統加工與CNC加工存在哪些區(qū)別?
傳統加工一般采(cǎi)用普通(tōng)手動(dòng)機床加工(gōng),機械加工需要手(shǒu)動操作.搖動機械手柄,使刀具切(qiē)割(gē)金屬,達到加工目的.在操作過程中,需要用卡尺等工(gōng)具測量和固定產品的加工孔(kǒng)位置(zhì),加工精度不高.特別是當產品孔(kǒng)多、精度高時,難以達到標準.
鋁型材傳統加(jiā)工與CNC加工存在哪些區(qū)別?
以上就是"鋁型(xíng)材傳統加工與CNC加(jiā)工存在哪些區別?"的相關(guān)內容(róng),希望對(duì)您有所(suǒ)幫助,更(gèng)多關於工業鋁型(xíng)材資訊,敬請關注上海安騰鋁型(xíng)材(cái)定製加工廠家.
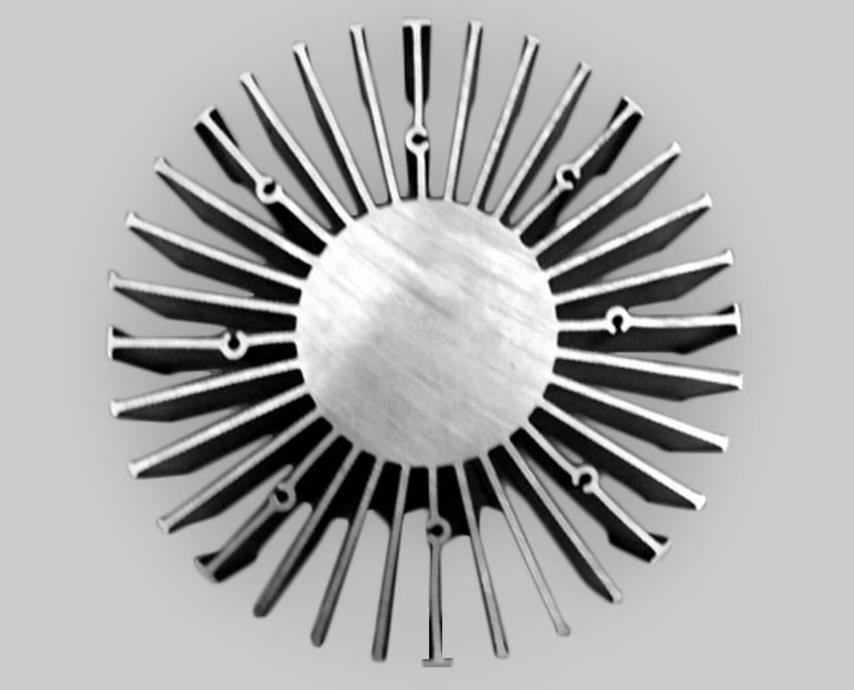
這個產品是我隨手搜(sōu)到的;
一個主體,兩個蓋;
沒有尺寸,假設2個蓋為相同件;
組件清單:
主體:1件
蓋板:2件 【T=1.5,假設的】
M3-8: 8件
主體:型材切割後表麵處理;
螺絲屬於標準件;
餘下就是蓋板怎麽加工;
接下來隨便扯扯:
打樣10件以下:
CNC;
激光切割;
線切割;
都可以實現;
甚至你用標準條料在普通銑床上也可以加(jiā)工,然後處理R角即可。
打樣20-100件;
CNC/激光(guāng)切割;
線割就不考慮(lǜ)了,割鋁太慢;
推薦CNC加工;
原因:
CNC加(jiā)工的側麵質量好,
為了(le)方便,我們可以以10或40為單位進行加工;
對產品進行排樣設計;
然後分工序處理;
ST1:加工定位基準(zhǔn)孔;
ST2:孔加工,銑孔,用類似於(yú)鑽(zuàn)銑刀的直插下去,不(bú)是螺旋銑,那樣太慢,本工序包括(kuò)導角;
ST3:銑(xǐ)外形【未(wèi)斷】倒角;【也可以加一道工序,把反麵的角也倒掉;
ST4:取(qǔ)產(chǎn)品,可以理解為落料;
ST5:校平,
ST6:表麵(miàn)處理。
工序是多了(le)點,但工裝可以做複合工裝,用一台(tái)機做,也可以多做幾套,
具體根據實際情況來看;
大量生產(chǎn):
模具衝壓:
具體還是看量大到什麽程度,
可以開一套模具,上麵集成3-5道工序;
或者開幾套工程模;
實(shí)在是多,直接一套級(jí)進模搞定;
衝孔、倒角、壓毛邊、校平、落料全部搞定;
下來就是清洗表麵處理;
至於中間(jiān)的主體,
量大就設計(jì)專機加工,
根據量來確定(dìng)專機做到哪個份上;
在我看來,模具(jù)、加工中心、非標機(jī)慢慢都會你中(zhōng)有我,我中有(yǒu)你;
叫什麽不重要,
重要的是看菜吃飯,
你想要什麽樣的結果,
自然會有相對(duì)應的實(shí)現過程。
能自己(jǐ)玩的就自己(jǐ)玩玩;
實在不行,專業的事交(jiāo)給專業的人,直接對接(jiē)就完了;
