

幹(gàn)貨分享:數控加工鋁合金零件時需要注意的細節有六點
鋁製精密零件及產品以其重量輕、外觀精美而受歡迎,廣泛應用於工業和日用品中。隨著科技的不斷進步,人們對產品多樣性的需求越來越強烈。因此,對鋁合金產品的工藝要求越來越高,市場需(xū)求也越來越高。為(wéi)滿(mǎn)足人們對鋁合金(jīn)外殼產品多樣性和高品質的需求,鋁(lǚ)合金CNC加工廠家總結了加工(gōng)過程中的工藝技巧以及鋁CNC加工需要(yào)注意的問題。
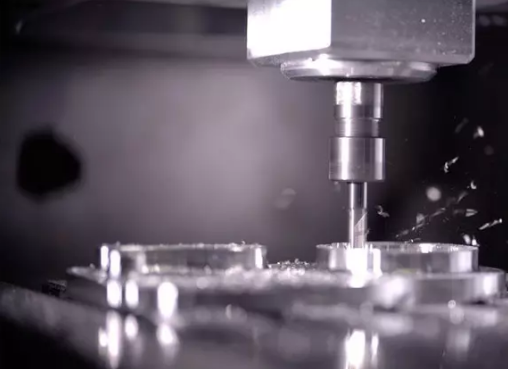
細節1.選擇合適的加工方(fāng)式
數控切割是一種流線型切割的加工方法,也是鋁材精密加工的常用工藝。我正在使用具有多向切削(xuē)能(néng)力、螺旋切削插補和輪廓切削插補的立銑刀。用更少的工具加(jiā)工更少的孔。
細節2.球頭立銑刀可配合螺旋插補連(lián)續加工錐孔。
球頭立銑刀和螺旋(xuán)插補鑽頭可用於(yú)鏜孔和倒(dǎo)角。立銑刀可配合輪廓切削插補(bǔ)進行孔半精加工和(hé)精密零件加工。用於螺紋加工的立銑刀可(kě)與螺旋插補配合使用,加工各種螺紋孔。
在各種尺寸(cùn)的精密孔中加工高效鋁合金精密(mì)零件可以利(lì)用刀具插補。每個(gè)齒上(shàng)的負荷相對較輕,尤其是在(zài)使用高速銑(xǐ)床(chuáng)時。因此,相同的(de)塗層硬質合金立銑刀可用於對多種加工材料進行高速(sù)高精度鑽孔。
細(xì)節3.選擇合(hé)適的切割量
工作(zuò)人員可以根據正在加工的材料、硬度(dù)、切削條件、材料類型和切削深度來選擇使用(yòng)哪種切削速度。這(zhè)些(xiē)條件是有效減少機器磨損所必需的。
細節4. 選擇合適的工具。
耙角:應當正確選擇耙(pá)角,同時保持(chí)邊緣強度。一側可磨削(xuē)鋒(fēng)利的切削刃,減少切削變(biàn)形,使排屑更順暢,降低切削阻(zǔ)力和切削熱。切(qiē)勿使用具(jù)有(yǒu)負前角的工具。
後角:後角的大小直接影響後角麵的磨損和加工表麵的質(zhì)量。切削厚度是選擇後角的重要標準。粗加工時,進給量大,切削(xuē)負荷大,發熱量大,因此要求刀具有良好的散熱條件。因(yīn)此,應選擇較小(xiǎo)的後角。銑床精加工時,需要刃口刃磨,減少後刀麵與加工麵的摩擦,減少彈性變形。因此(cǐ),應選擇較大的(de)後角。
螺旋角:螺旋角應選擇盡可能大,以使銑床平滑,減少銑床受力。
接近角:適當減小接近角可以有效改善散熱條件,降低(dī)治療區域的(de)平均溫度。
減少銑削齒數,增加(jiā)排屑(xiè)空間。
由於鋁合金材料塑性大,加工時切削變形大,留屑空間大(dà),容屑槽底部(bù)半徑要大,銑刀(dāo)的齒數要小。例如φ20mm以下的銑刀(dāo)使用2齒,但φ30~φ60mm的銑刀最好使用3齒,以防止薄鋁合金零件因切屑堵塞而變形。
精磨齒(chǐ):齒邊粗(cū)糙度值應(yīng)小於Ra=0.4um。在使用新刀之前,應(yīng)該用細油石輕輕打磨它的正麵和背麵,以去除磨牙時(shí)留下的任何毛刺或輕微鋸齒。這(zhè)樣,不僅可以(yǐ)減少切削熱,而且切削變形也比較小。
嚴格控製刀具磨損標準。隨著刀具磨損,工件表(biǎo)麵粗糙度值增大,切削溫度(dù)升高,工件變形增大。因此,除選用耐磨性好的刀具材料外,磨損標準不應超過0.2mm。否則,很容易產生積屑瘤。切割時(shí),工件溫度一般不應超過100℃,以防止變形。
細(xì)節5、選擇合(hé)理的夾具。
零件必須完全滿足機(jī)器的需要,以減少不必要(yào)的定位誤差,並應選擇特殊的夾緊工具。
細節6、確定合理(lǐ)的加工路線。
盡量保持加工路線盡可能短,以減少機器磨損。
在高速切削中,加工餘量大,切削是斷續的(de),所以銑床加工時會產生振(zhèn)動(dòng),影響加工精度和表麵粗糙度。因此,CNC高速切削加工一般可分為粗加工-半精加工、清角、精加工等工序。
對於要求高精度的零件,可能需要在精加工前進行二次(cì)半精加工。粗加工後,零件自然冷卻(què),以消除粗加工產生的內應力,減少變形。粗加工後留下的餘(yú)量應(yīng)大於變形(xíng)量(一般為1-2mm)。在(zài)精加(jiā)工過程中,零件的精加工表麵應(yīng)保持(chí)均(jun1)勻的加工公差。0.2-0.5mm 通(tōng)常是好的。這(zhè)使刀具在加工過程中保持穩定,並顯(xiǎn)著減少切(qiē)削變形。獲得良好(hǎo)的表麵(miàn)加工質量,保證產品精度。
