

南京(jīng)cnc電極加工(gōng),新型CNC電極加工(gōng)夾具
南京cnc電極加(jiā)工,HT150是灰鑄鐵(tiě)。主要用(yòng)於(yú):機床床身、箱體、液壓缸、泵體、閥體、氣缸蓋、飛輪、帶輪、軸承蓋(gài)等。0Cr18Ni9是最常用的不鏽鋼材料,美國鋼鐵304,日本鋼SUS304。主要用於:食品(pǐn)用設備(bèi)、化工設備、原於能工業用設備。
但由於零件設計人員在設計過程中思索不周或(huò)被疏忽,常常呈現參數不全或不分明(míng),如圓弧與直線、圓弧與圓弧是相切還(hái)是相交或相離。所以在檢查與剖析圖紙時,一定要認真(zhēn),發現問題及時與(yǔ)設計人員聯絡。在數控加工中(zhōng),加工工序常常較集中,以同一(yī)基準定位(wèi)非常重要。因而常常需求設置一些輔助基準,或在毛坯上增加一些工藝凸台。
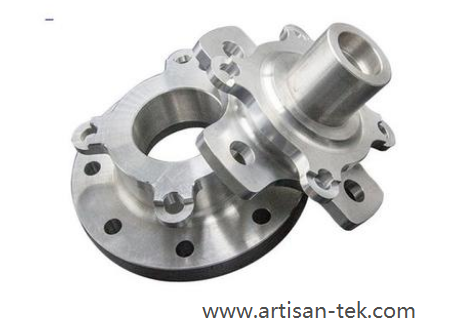
南京cnc電極加工。
數控加工工藝流程:選擇適(shì)合(hé)在數控機床上加(jiā)工的零件,確定工序(xù)內(nèi)容(róng)。分析被加工零件圖樣,明確加工內容及技術要求(qiú),在此基礎(chǔ)上確定零件的加工方案,製定數控加工(gōng)工藝路線,如工序的劃分、加工順序的安排、與傳統加工(gōng)工序的銜接等。設計(jì)數控加工工序。如工步的劃分、零(líng)件的定位與(yǔ)夾具、刀具的選擇、切削用量的確定等。
關於一個工件先夾緊再定(dìng)位,由於夾緊時肯定會試工件變形,所以,應該先夾緊再定位,關於6點定位,找限製它的自在度。當內六角扳手柄短,不(bú)能著力時(shí),可將內徑比扳手略大一點的管從一段銑(xǐ)槽將扳手(shǒu)插入槽內,可當作長柄。
機械加(jiā)工是指用機械準確加工的方法除去材料,即機械加工的簡稱。精密(mì)切削,即精密切削,是用高精度的切削機械加工。采用高精(jīng)度加工機床,加工高精(jīng)度零件,利用誤差補償技術,提高零件的加(jiā)工精(jīng)度,是實現零件精密加(jiā)工的途徑。基本原則:本驗(yàn)收方法隻接受百分百指(zhǐ)定尺寸的材料。對有匹(pǐ)配(pèi)要求的工件,尺寸檢查必須符(fú)合泰勒原理,且孔或軸的工作尺寸不得大(dà)於(yú)實際尺寸(cùn)。銑削(車床、臥鋪):銑削是消費金屬資料上除去的鋼。除鋼材旋轉外,NC刀(dāo)片選擇鋼材或(huò)沿鋼材銑削(xuē)。切割(切割、切割):切割是(shì)消費去除金屬資料的消費和加工,是消費加工槽和設計平行麵的關鍵,可銜接2軸或3軸(zhóu)消費弧麵鏜孔:鏜孔是擴張或進一步消費加工(gōng)鋼件上破孔或鍛造的孔的消費加工方式。關鍵用以消費(fèi)加(jiā)工形(xíng)大、直(zhí)徑大、高精(jīng)度(dù)的孔。
南京cnc電極加工,鑽孔工藝在鑽床上鑽孔時,普通狀況下,鑽頭應同時完成(chéng)兩個運動:主(zhǔ)運動,即(jí)鑽頭繞軸線的旋轉運(yùn)動(切削運動);輔助運動,即鑽(zuàn)頭沿著軸線方(fāng)向對著(zhe)工件的直線運動(dòng)(進給運動(dòng)),鑽孔時,主要由於鑽頭構(gòu)造上存在的缺陷,影響(xiǎng)加工(gōng)質量,加工精度普通在IT10級以下(xià),外表粗糙度為Ra12.5μm左右、屬(shǔ)粗加工。
鉸削的容(róng)量不(bú)大,若餘過多,則鑽削溫度高,會使絞刀直徑脹大造成直徑擴張,使切削增(zēng)加(jiā)而擦破孔的表層;若容量過(guò)小,則會留有原孔的刀(dāo)紋而危(wēi)害外表粗糙度。一般粗(cū)鉸容量為0.15~0.25mm,精鉸餘量(liàng)為0.05~0.15mm。鉸削應選用低切削用量,以防造成加工硬化和造成震動,一般粗鉸f=4~10m/min,精鉸f=1.5~5m/min。機(jī)鉸的切削速度相比打孔時高3~4倍,一般可0.5~1.5mm/r。為了更好地排熱及其衝排屑末、減少(shǎo)磨擦、抑止震動和減少外表粗糙度值,鉸削時應取用適合的金屬切(qiē)削液。鉸削(xuē)鑄鐵件常見乳化(huà)油,鉸削(xuē)鑄造鐵件可(kě)以(yǐ)用汽油。
刀具有多種選擇(zé)大型CNC加工中(zhōng)心的刀具能夠有很多(duō)選擇,而且(qiě)頭部組是一種有著極高的剛(gāng)行動機構,主軸上采(cǎi)用的是油壓構造,這(zhè)樣一來機器在運作時就會堅持比擬平均的受力過程,從而讓軸的運用壽命取得了很好的延長,這也是很(hěn)多用戶願意選擇它(tā)的關鍵緣由。
五金零件加工(gōng),精密機床現已從(cóng)國防科工、航空航天範疇走進了(le)一般的精密零件範(fàn)疇。曾經無法完成的高精度的鋁件加工,今日(rì)也都不是問題。精密技能的出(chū)現,不(bú)隻提高了精密機械加工(gōng)的水平,也提供咱們國家整體的工業加工水平。
多軸(zhóu)控製聯動:一般通(tōng)常情況下三軸(zhóu)聯(lián)動用最(zuì)多,但是(shì)通過一些調整可(kě)以做到(dào)四軸,五(wǔ)軸,七軸甚至更多聯動軸的加工中心。機床並聯:常見的加工中心其功能也是比較固定的,可以把加工中心和車削中心,或者立式,臥式加工中心組合(hé)在一起,這能夠(gòu)增加加工中心的加工範圍和加工能力。刀(dāo)具破損(sǔn)預(yù)警(jǐng):利用一些(xiē)技術檢測手段,可以及時發現刀具的磨損,破壞的情況,並且進行報警,這樣可(kě)以做到及時替換刀具,以保證零件的加工質量。刀具的使用壽命管理:可以將(jiāng)多把同時工作的刀具以及同一把刀具上的多個刀片進行統一的管理,以提高生產效率。機床過載斷電保護:根據根據生產(chǎn)過程的(de)負載設定最大負(fù)載程度,當負載達到(dào)設定值時,機床(chuáng)可(kě)以實現自動斷電關機,以對機床實施保護作用。
新型(xíng)CNC電極加工夾具(jù):
摘要:一種新型CNC電極加工夾具包括(kuò)底座及多個緊固螺杆.底座設置有兩個工作部,兩個工作部分別位於底座相對的兩側麵上,每一工作部上(shàng)均開(kāi)設有兩個定位槽及多個螺紋孔,每一定位槽均設置(zhì)有定位麵及夾持麵,定位麵位於定位(wèi)槽靠近(jìn)底座中心的一側上,夾持麵與定位麵相(xiàng)向設(shè)置,多個螺紋孔均位於夾持麵上,且多個螺紋孔沿定位槽的延伸(shēn)方向順序設置;多個緊固螺杆一一對應設置於(yú)多個螺紋孔內,且每一緊固螺(luó)杆(gǎn)的末端均朝(cháo)向定位麵設置.每一(yī)定(dìng)位槽內均可(kě)容置多個電極,可減少加工過程中裝夾次數,提高電(diàn)極的加(jiā)工效率;多個緊固螺杆分別對(duì)定位槽內的(de)各個待加工電極施加夾持(chí)力,使得同一定位槽內可容置尺寸不一的電(diàn)極,裝夾穩固(gù)可靠.
