

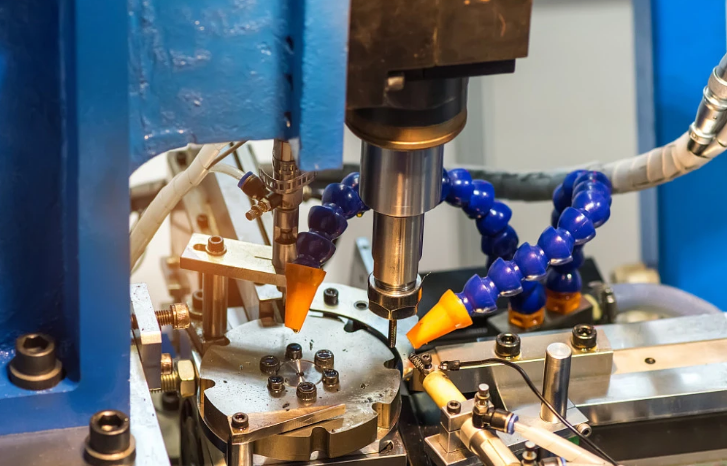
盤類零件的磨削加工大部分采(cǎi)用CNC成型磨削機床加工,對於(yú)有一定的加工難度嚴格要求的零件,適當放小加工餘量,一次磨削過程達不到理想的表麵光潔效果,可以重複(fù)磨削幾次。磨削(xuē)尺(chǐ)寸較厚的盤類零件時(shí),必須(xū)根據盤件的材料、形狀、熱處理方法等綜合因素,適當放厚加工餘量。
CNC加工精磨削時要嚴格控製磨削變形(xíng)和裂紋,工件表麵不能出現顯微裂紋,以(yǐ)免影響後續工序。精磨削時(shí)的進刀量要小,加工餘量在0.01mm內的(de)零件盡量選用冷凝液恒溫磨削。
CNC加工精(jīng)磨削時(shí)要謹(jǐn)慎選擇磨削砂輪。對高鎢、高硬度、高(gāo)合金鋼材,選用(yòng)綠碳(tàn)化矽砂輪。當加工硬質合硬度高、淬火熱處理後的材質時,采用金(jīn)剛(gāng)石砂輪,磨出的工件(jiàn)精度(dù)高。
隨著新(xīn)材料的(de)發展,新式立方氮化硼砂輪在盤類零件上有(yǒu)良好(hǎo)的加工效果,在CNC成(chéng)型磨削機床上精加工,加工效果優於其它砂輪。
CNC加工精磨削時要及時修整砂(shā)輪,保持砂輪的銳利。使用鈍化的砂輪,會讓盤類表麵滑擦(cā)、刻劃、擠壓,產(chǎn)生溝槽造成(chéng)工件表麵燒傷、顯微(wēi)裂痕。冷(lěng)凝液補給要充足,磨削過程中淋到被磨削位置,以使鐵屑和塵粒能順利排出。
