

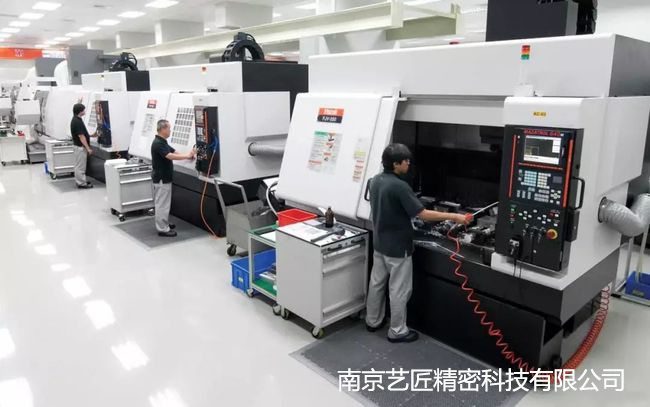
CNC數控加工工藝流程
加工工序規劃是指整個工藝過程而言的,不能以某一工(gōng)序的性(xìng)質和某一表麵的加工來判斷。例如有些定位基準麵,在(zài)半精(jīng)加工階段甚至在粗加(jiā)工(gōng)階段中(zhōng)就需加工得很準確。有時為了避免尺寸鏈換算,在精加工階段中,也可以安排某些次要表麵的半精加工。
當確(què)定了零件表麵的加工方法和加工階段後(hòu),就可以將同一加工階段中各表麵的加工組合成(chéng)若幹個工步。南京糖心影视如何控製精密加工流(liú)程?
1.加工工序劃分的方法
在數控機床上加工的(de)零件,一般按工序(xù)集中(zhōng)的原則劃分工序,劃分的方法(fǎ)有(yǒu)以下幾種:
1)按所使用刀具劃分
以(yǐ)同一把刀具完成的工藝過程作為一道工序,這種(zhǒng)劃分方法適用於工件的待加工表麵較(jiào)多的情形。加工中心常采用這種方法完成。
2)按(àn)工件安裝次數劃分
以零件一次裝夾能夠完成的工藝過程作為一道(dào)工序。這種方法適合於加工內容不多的零件,在保證零件加工質量的前提下,一次裝夾(jiá)完成(chéng)全部的(de)加工內(nèi)容。
3)按粗精加工劃(huá)分
將粗加工(gōng)中完成的那一部分工藝過程作為一道工序,將精加工中完成的那一部分(fèn)工藝過程作為另一道工序。這種劃分方法適用於零件有強度(dù)和硬度要求(qiú),需要(yào)進行(háng)熱處理(lǐ)或零件精度要求較高,需要有效去除內應力,以(yǐ)及零件加工後變形較大,需要按粗、精加工階段進行劃分的零件加工(gōng)。
4)按加工部位劃分將完成相同型麵的那(nà)一部(bù)分工藝過程作為一道工序(xù)。
對於加工表麵多而且比(bǐ)較複雜的零件,應合理安排數控加工、熱處理(lǐ)和輔(fǔ)助工序的順序,並解決好工序間的銜接問(wèn)題。2.加工(gōng)工序劃分的原則 零件(jiàn)是由多個表麵構(gòu)成的(de),這(zhè)些(xiē)表麵有自己的精度要求,各表麵之(zhī)間也有相應的精度要求。。
為(wéi)了達到(dào)零件的設(shè)計精度要求,加工(gōng)順序安排應遵循(xún)一(yī)定的原則。南京糖心影视如何控製精密加工流程?
1)先粗後精的原則
各(gè)表麵(miàn)的加工順序按照粗加工、半精加工(gōng)、精加工和光整加工的順序進行,目的是逐步提高零件加工表麵的精度和表麵質量。如(rú)果零件的全部表麵均由數控機床加(jiā)工,工序安排一般按粗加工、半精加工、精加工(gōng)的順(shùn)序進行,即粗加工全部完成後(hòu)再進行半精(jīng)加工和精加工。粗加工時可快速去除大部分加工餘量,再依次精加工各個(gè)表(biǎo)麵,這樣可提(tí)高(gāo)生產效率,又可保證零件的加工精度和表麵粗糙度。該方法適用於位置精度要求較高的加工表麵。這(zhè)並(bìng)不是絕對的,如對於一些尺寸精度要求較高(gāo)的加工表麵(miàn),考(kǎo)慮到零(líng)件的剛(gāng)度、變(biàn)形及尺寸精度等要求,也可以考慮這些加工表麵分別按粗加工、半精加工(gōng)、精加工(gōng)的順(shùn)序完成。對於(yú)精度要求較高的加工表麵,在粗、精加(jiā)工工序之間,零件最好擱置(zhì)一段時間,使粗加工後的零件(jiàn)表麵應力得到完全釋放,減小零件表麵的應力變形程(chéng)度,這樣有利於提高零件的加工精度。
2)基(jī)準麵先加工原則
加工一開始,總是把用作精(jīng)加工基(jī)準的表麵加(jiā)工出來,因為定(dìng)位基準的表麵(miàn)精確,裝夾誤差就小,所以任何(hé)零件的加工(gōng)過程(chéng),總是先對(duì)定位基準麵(miàn)進行粗(cū)加工和半精加(jiā)工,必要時還(hái)要進行精加工,例如(rú),軸類零件總是對定位基準麵進行(háng)粗加工和半精加工,再(zài)進(jìn)行精加工。例如軸類零件總是先加工中心孔,再以中心孔麵和定(dìng)位孔為精基準(zhǔn)加(jiā)工孔係和其他表麵。如果(guǒ)精基準麵不(bú)止一個,則應該按照基準(zhǔn)轉換的順序和逐步提高加工精度的原則(zé)來安排基準麵的加工。
3)先麵後孔原(yuán)則(zé)
對於箱體類、支架類(lèi)、機(jī)體類等零件,平麵輪廓尺寸較大,用平麵定位比較穩定可(kě)靠,故應先(xiān)加工平麵,後加工孔。這樣(yàng),不僅使後續(xù)的加工有一個穩(wěn)定可靠的平麵作(zuò)為定位基準麵,而且(qiě)在平整的表麵上加工孔(kǒng),加工變得容易(yì)一些,也有利於提高(gāo)孔的(de)加工精度。通常,可按零件的(de)加工(gōng)部位劃分工序,一般先加工簡單的幾(jǐ)何(hé)形狀,後加工複雜的幾何形狀;先加工精(jīng)度較低的部位,後加工精度較高的部位;先加工平麵,後加工孔。
4)先內(nèi)後外原則
對於精(jīng)密套筒,其外圓(yuán)與孔的同軸(zhóu)度要求較高,一般采用先孔後外圓(yuán)的(de)原則,即先以外圓作為定位基準加工(gōng)孔,再以精度較高的孔作為定位基準加工外圓,這樣(yàng)可以保證外圓(yuán)和孔之間具有較高的同軸度要求,而且使用的夾具結構也(yě)很簡單。
5)減少換刀(dāo)次數的原則
在數控加(jiā)工中,應盡(jìn)可能按刀具進入加工位置(zhì)的順序安排加工順序.
