

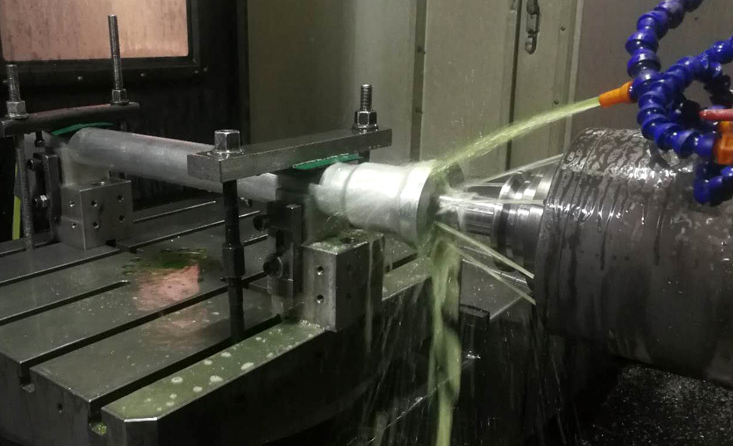
1)在工件頂麵餘量過大,用大刀手工鑼去餘量時,切記不要鑼深(shēn)。
2)加工最重要(yào)為第一刀,因如果小(xiǎo)心操(cāo)作和核(hé)對便可得知刀長補、刀徑補、程式、轉速等等是(shì)否錯誤,避免損壞工件、刀具及機床。
3)按照(zhào)以(yǐ)下的方式試切程序:
a)第一(yī)點高度為最高(gāo)升(shēng)高100mm,用眼(yǎn)去感覺是否正確;
b)控(kòng)製“快移”調至25%及進給調(diào)至0%;
c)當刀具接近(約10mm)加(jiā)工麵時(shí),將機暫停;
d)檢查剩餘(yú)行程及程式是否(fǒu)正確;
e)再次開機後,一手放在暫停掣上,準(zhǔn)備隨時停機,另一手控(kòng)製進給速度;
f)當刀具十分接近工件麵時可再停止,必須一定要核對Z軸的剩餘行程。
g)待加工切削行順及穩定(dìng)後,再將各控製調(diào)回正常狀態。
4)輸入程式名稱後(hòu),用筆抄回(huí)屏上的(de)程式名稱,再與程序(xù)單(dān)進行核對,打(dǎ)開程式時,注意檢查程序中的刀徑大小是否與程序單(dān)相符,並在程序單上加工員簽署欄中即時填寫出檔案名稱(chēng)與刀徑大小,禁止事後或事前填寫。
5)原則上在工件開粗時NC技工不得離開,如遇換刀或協助調較(jiào)其他機床等,必須離開之情況時,須請其它NC組員或定時(shí)回來察看。
6)做中光時,NC技工應特別注意開粗時(shí)沒有(yǒu)開到之處(chù),防止刀具撞向(xiàng)此區(qū)域。
7)程序剪切。如遇程序在加工中發生中斷而從(cóng)頭行過(guò)又浪費太(tài)多時間,應通知組長及編程師修改程序,剪去已行過部(bù)分。
8)程序(xù)異常。若遇程序(xù)出現(xiàn)異狀況,且無把握(wò)時,可以吊高(gāo)來行以觀察其過程,然後決定下一步動作。
9)加工過程中編程師提供的行速和轉速,NC技工可依情況酌情(qíng)調節(jiē)。但應特別注意小件銅公開粗時行速不能開快,以避免因振蕩而導致工件鬆動。
10)工件加工過程中,NC技工應與散件(jiàn)圖進行核對,看是否有(yǒu)異(yì)常(cháng)況,一旦(dàn)發現兩者不吻合,必須立即停機通知小組負責人,核對是(shì)否有錯誤存在。
11)當采用(yòng)超過200mm長刀具加(jiā)工(gōng)時,必須注意餘量(liàng)及進刀深(shēn)度轉速、行速等問題,以避免蕩刀,同時轉角(jiǎo)位的行速更應予以控製(zhì)。
12)對於程序單上要求(qiú)檢測刀具(jù)直徑的,操作員必須認真負責,同時將測試之直徑予(yǔ)以記錄,超出公差範圍(wéi)的,應立即反映給小組負責人或換刀。
13)機床在自動操作或有空時,操作員應到工作站了解餘下加工編程情況(kuàng),準備及研磨好適(shì)當的刀具給下一加工備用,以免(miǎn)停機發生。
14)工藝失誤是做成(chéng)浪費時間的主(zhǔ)要原因:錯誤運用不合(hé)適之刀具、加工先後安排失誤、浪費時間在無需加工或非電腦加工的位置、使用不當的加工條件(轉速太慢、走空刀(dāo)、刀路太密、進給太(tài)慢等等 ),上述事件發生時可於編程等聯係。
15)加(jiā)工過程中,必須注(zhù)意刀具的(de)磨(mó)損情況,應適(shì)當的更換刀粒或刀具,更換刀(dāo)粒後,注意加工的相接邊界是否吻合。
在操作cnc加工中心時,我們需要(yào)注意什麽問題呢?首先我們需要對數控加工中(zhōng)心有一(yī)個全麵的了解,其次就是要注意以下幾(jǐ)方麵的問(wèn)題才行。容易出現哪些問題?
1、加工中心在通電後(hòu),要馬上檢查各(gè)開關按鈕、指示燈是否正常,如果有異常要馬上關機並(bìng)報告給維修人員。
2、正式加工之前要把加工中心坐(zuò)標回零,讓機器空(kōng)轉15秒以上後才可以正式操作。
3、cnc加工(gōng)中心為了簡化定(dìng)位和安(ān)裝,在沒有個定位麵都有相對的加工原(yuán)點,都有(yǒu)著精準的坐標尺(chǐ)寸。
4、在安裝時要保證加工工件的行程在主軸的行程範圍內。
5、在安裝工件時,要確保工件安裝的緊固,但是也要注意不要太緊而導致(zhì)定位精度喪失。
CNC加工中心
6、工件和cnc加工中心接觸麵平麵度要在(zài)0.02mm以(yǐ)上,表麵光潔度要在Ra1.6以上。
7、在加工中心運行時,切記不可以將收和頭部等位置伸(shēn)入機器外部防護罩內,以(yǐ)免發生意外事故。
8、在主軸處於未定位狀態時,不允許安裝拆卸刀具,以免損壞主軸或者影響精(jīng)度。
9、安裝大型工件時一定要注意輕拿輕放,以免撞傷cnc加工中心台麵。
10、每天下班前,要清理幹淨加工中心,使用(yòng)潤滑油擦(cā)拭機身,並(bìng)且保持外部(bù)地麵整潔幹(gàn)淨。
11、填寫保養以及維護報(bào)表,交接班要做好交接(jiē)工作。
